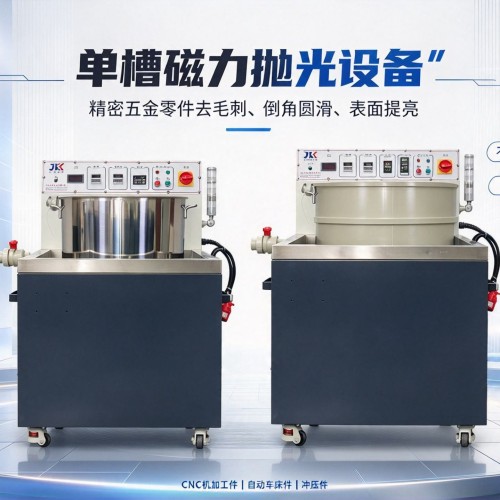
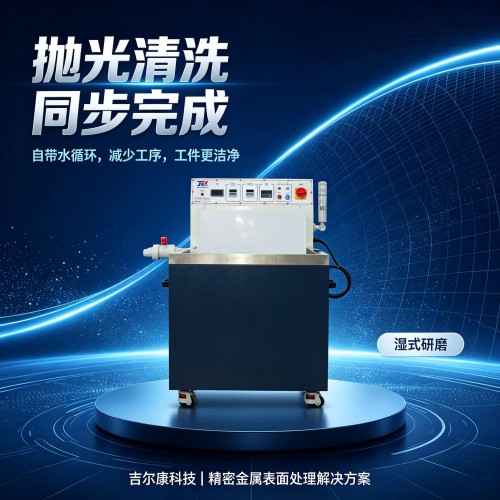
不锈钢磁力抛光能否去除深孔和交叉通道中的毛刺深孔和交叉通道是精密金属零件中*难去毛刺的特征之一。毛刺通常出现在钻孔交汇处、刀具退出进入内腔的位置,或阀体、管件、接头及机加工壳体内交叉通道的交汇处。这些缺陷从外部看可能几乎难以察觉,但却会限制流体流动、释放松散颗粒或妨碍装配。对于采购团队而言,关键问题在于:磁力抛光能否触及这些隐蔽区域,同时又不扩大孔径或改变关键几何形状。答案取决于孔的深度、直径、通
小型阀件广泛应用于气动系统、液压设备、医疗器械、精密仪器以及工业流量控制组件中。这些零件在紧凑的结构尺寸内,可能包含通孔、内部通道、螺纹孔、O形圈槽、阀座以及窄小的密封边缘。在数控车削、钻孔、铣削或攻丝之后,细小的毛刺可能会残留在难以检测且人工工具更难触及的区域。若未能持续清除,这些毛刺可能会影响流体流动、密封性能、装配质量或洁净度。磁力抛光可通过使用细小的不锈钢磁性针头,对阀件的内部及凹陷部位进
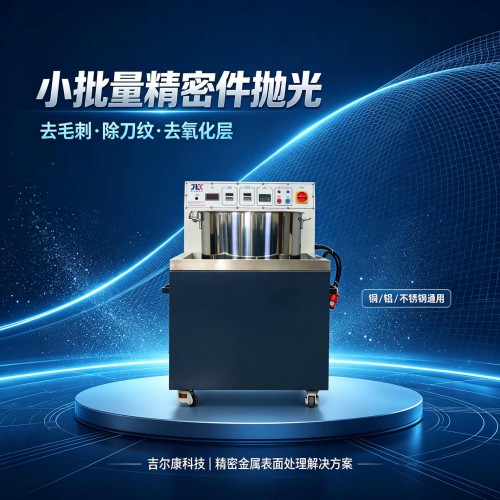
多工位磁力抛光系统有助于制造商避免精加工成为连续数控生产中的瓶颈。通过实现多个批次或零件族的并行加工,减少等待时间,该系统能够优化工作流程、降低在制品库存,并提高每班次的成品产量。*佳的投资决策应基于实际的数控加工产量、经验证的样品检测结果、合理的工位负荷以及全流程的经济性分析。当设备与生产需求*匹配时,多工位磁力抛光工艺能够在机加工、检测与*终装配之间构建更加灵活且*的表面处理流程。
散热器与薄板翅片表面处理指南用于散热器与薄板零件的磁力抛光:如何在不弯曲翅片的情况下去除边缘毛刺散热器、薄型铝板、冲压盖板以及轻量化结构件广泛应用于电子设备、电源、通信设备、汽车系统和工业装配等领域。其壁薄、翅片窄的设计使其兼具*与轻量化优势,但也给二次加工带来了挑战。经数控加工、钻孔、铣削、冲压或切割后,板材边缘、安装孔、槽口及翅片端部可能残留细微毛刺。人工去毛刺效率较低,而过于激进的精整工艺
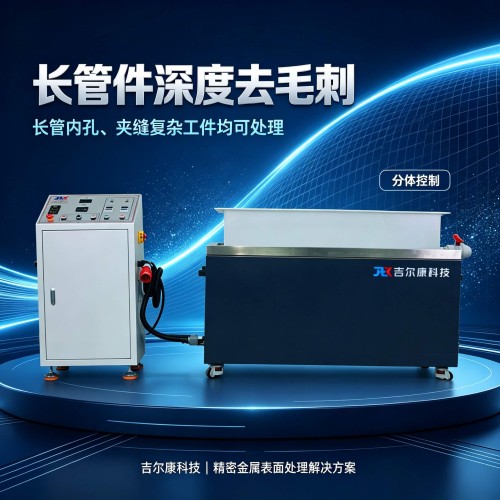
为何独立控制柜在用于维护与连续生产的磁力研磨机中至关重要对于许多采购方而言,磁力抛光机的选型往往从槽体尺寸、抛光能力及循环时间入手。然而,电气与控制布局同样对长期生产至关重要。独立的控制柜可将关键电气元件、控制装置及保护设备与主抛光区域隔离开来,从而帮助工厂更*地开展维护、故障排查及连续运行。这种设计尤其适用于那些在长班制下运行磁力抛光设备、每日处理多批次工件,或将其作为数控加工、车削加工及精密
在金属加工行业,批量生产的一致性与良品率,直接决定企业的产能效益、产品口碑与市场竞争力。无论是精密五金、3C电子配件,还是汽车零部件、医疗器械零件,批量加工中“同批不同质”“毛刺残留”“表面不均”等问题,往往成为企业降本增效、抢占高端市场的绊脚石。而磁力抛光研磨机凭借独特的磁场驱动技术,*破解批量加工痛点,实现加工一致性与良品率双重突破,成为金属加工企业的生产利器。批量加工一致性不足,是传统研磨